Žíhací pece zKL řady hliníkových slitin
Cat:Průmyslová pec
Anitorová pec zKL Série hliníkových slitin je pokročilé vybavení určené pro t...
Viz podrobnosti


Dva samořezné šrouby mohou v popelnici vypadat téměř identicky a přitom se na montážní lince chovat úplně jinak. Rozdíl obvykle začíná u ocasu, na konci bérce naproti hlavě. Plochý ocasní šroub je zakončen tupou, zkosenou plochou, zatímco ostrý ocasní šroub je zakončen zkoseným hrotem. Tato jediná geometrická volba rozhoduje o tom, zda je zapotřebí vodicí otvor, jak rychle se šroub spustí a kolik hnacího momentu spoj absorbuje, než něco selže.
Geometrie však vypráví jen polovinu příběhu. Materiál za hrotem spolu s tepelným zpracováním, které je na něj aplikováno, rozhoduje o tom, zda se nitě vytvoří v podkladu čistě nebo jej odizolují.
V terminologii spojovacího materiálu je konec koncovým koncem dříku a určuje, jak šroub vstupuje do obrobku.
Protože je ostrá špička ocasu zúžená, její první závity jsou neúplné a postupně se prohlubují, jak šroub postupuje. Šroub s plochou patkou nese úplnější závity blíže ke konci dříku, což mění rozložení zatížení podél záběrové délky a tvar křivky hnacího momentu.
Uhlíkové oceli jako C1022A jsou obvykle povrchově kalené: povrch je nauhličován na vysokou tvrdost, takže může řezat nebo vytvářet závit, zatímco jádro zůstává měkčí a tužší, takže šroub nepraskne pod kroutícím momentem. Rozdíl mezi tvrdostí povrchu a tvrdostí jádra je to, co dělá malý šroub agresivním a odolným.
Možnosti z nerezové oceli se chovají odlišně a jsou často nepochopeny:
Na rozlišení nejvíce záleží na ostré špičce. Tento hrot má velmi malý průřez, takže příliš kalený nebo nedostatečně temperovaný hrot se může během jízdy zlomit, zatímco nedostatečně kalený hrot se jednoduše přehne a odmítne nastartovat. Šrouby s plochou patkou roznášejí hnací napětí na širší oblast, ale jejich záběr s dlouhým závitem znamená, že hloubka pouzdra musí zůstat konzistentní po celé délce závitu.
Klíčový bod
Geometrie hrotu definuje, jak šroub vstupuje do materiálu. Stupeň materiálu a hloubka pouzdra definují, zda přežije proces.
Šroub s plochým koncem je spojovací prvek s řízeným záběrem. Protože nemůže prorazit obrobek, průměr díry a kvalita díry definují podmínky pro vytváření závitů. V plechu je otvor normálně vyražen nebo vyvrtán mírně pod jmenovitou velikost závitu a šroub odvaluje nebo vyřezává vlastní závit ve stěně tohoto otvoru. U plastů a tlakových odlitků dosahuje lisovaný jádrový otvor stejného výsledku.
Důsledky jsou předvídatelné: počáteční točivý moment je vyšší, protože celý profil závitu zabírá okamžitě, délka záběru je snadno ovladatelná a spoje lze rozebrat a znovu smontovat s mnohem menším poškozením, než jaké by způsobil ostrý hrot. Šrouby s plochou patkou jsou také přirozenou volbou, když šroub prochází prvním panelem a musí tvořit závit v matici, nálitek nebo silnější druhé vrstvě.
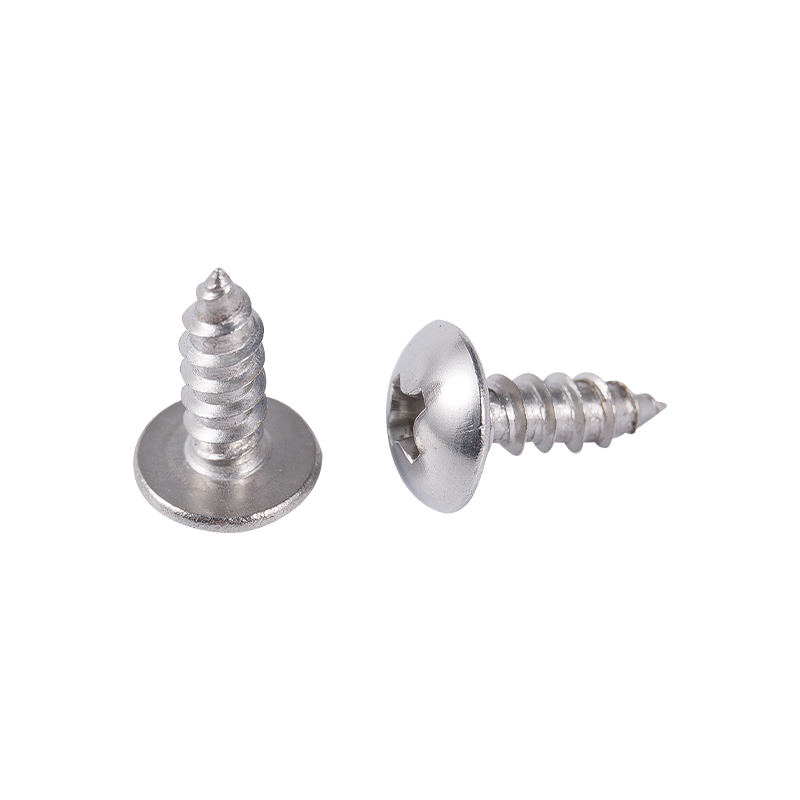
 Samořezné šrouby s plochým koncem pro kovové a slepé otvory Tupý plochý ocas se hodí pro předvrtaný kov, slepé otvory a zakládací práce, s plochými nebo plochými hlavami a možnostmi z uhlíkové nebo nerezové oceli. Zobrazit produkt →
Ostrý ocasní šroub vyměňuje ovládání za rychlost. Špička se sama umístí, odsune materiál stranou a přitáhne první závity do kontaktu, takže do dřeva, dřevotřísky, tenkých plechů a mnoha plastů není potřeba žádné samostatné vrtání. Kompromisem je, že substrát musí přijmout posunutý materiál. V hustém tvrdém dřevě nebo silné oceli nemá hrot kam posunout materiál a hnací moment prudce stoupá.
Konstrukce s ostrými hroty také soustřeďují napětí, protože zkosený hrot nese méně materiálu a závitotvorná zatížení se sbíhají na malém objemu kalené oceli. To je místo, kde se kontrola hloubky pouzdra stává kritickou: pouzdro je příliš mělké a hrot se deformuje, pouzdro je příliš křehké a hrot se odštěpuje.
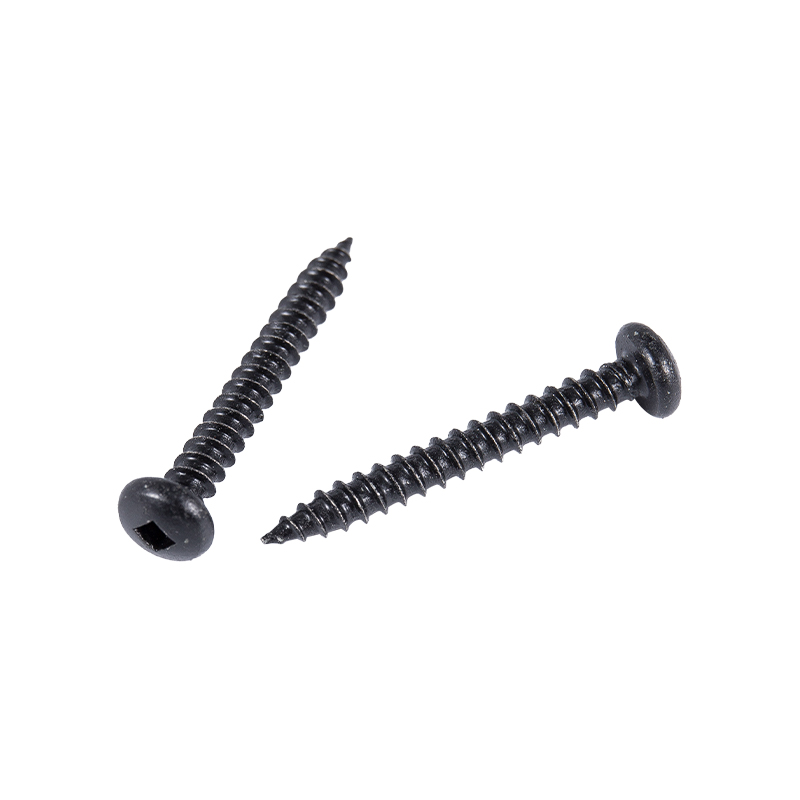 Samořezné šrouby Pan Head Sharp Point Tyto šrouby s křížovou hlavou s křížovou hlavou jsou ideální pro předvrtané kovové sestavy a řežou závity a rozdělují upínací sílu na konstrukci, nábytek a kryty zařízení. Zobrazit produkt →
Níže uvedená tabulka shrnuje rozdíly, které jsou nejdůležitější při práci na specifikaci.
| Funkce | Plochý ocas | Ostrý ocas |
|---|---|---|
| Koncová geometrie | Tupý, zkosený obličej | Kónický zkosený hrot |
| Pilotní otvor | Povinné, průměr řízený | Obvykle se nevyžaduje |
| Počáteční chování | Vyžaduje umístěnou díru | Vlastní výchozí bod |
| Záběr závitu | Dokončete vlákna blízko konce | Neúplné závity na špičce |
| Typické substráty | Plechy, plasty, tlakové odlitky, nálitky | Dřevo, dřevotříska, tenké plechy, plasty |
| Požadavek na hloubku pouzdra | Jednotné po celé délce vlákna | Přísná kontrola na místě |
| Odstranění a opětovné použití | Lepší, menší poškození substrátu | Více poškození substrátu |
Výkon při tváření závitů je výsledkem tepelného zpracování stejně jako výsledkem návrhu. Nauhličování vytváří vrstvu tvrdého povrchu, kalí zámky při transformaci a popouštění obnovuje dostatečnou houževnatost jádra, aby přežilo montážní krouticí moment. Hloubka pouzdra, povrchová tvrdost a tvrdost jádra musí být všechny drženy uvnitř okénka a toto okénko se nejsnáze drží, když se atmosféra pece a teplotní profil opakují od dávky k dávce.
Procesní zařízení proto stojí přímo za kvalitou spojovacího materiálu. Nauhličovací a temperovací pece s řízenou atmosférou ze správně specifikovaného sortimentu zařízení na tepelné zpracování udržovat jednotnou hloubku pouzdra napříč výrobní šarží, nikoli pouze ve vzorku. Průzkumy tvrdosti a testování solné mlhy pak potvrzují, že se povrchová vrstva chová v provozu tak, jak bylo zamýšleno.
Rozhodnutí o materiálu by se mělo řídit substrátem, nikoli naopak.
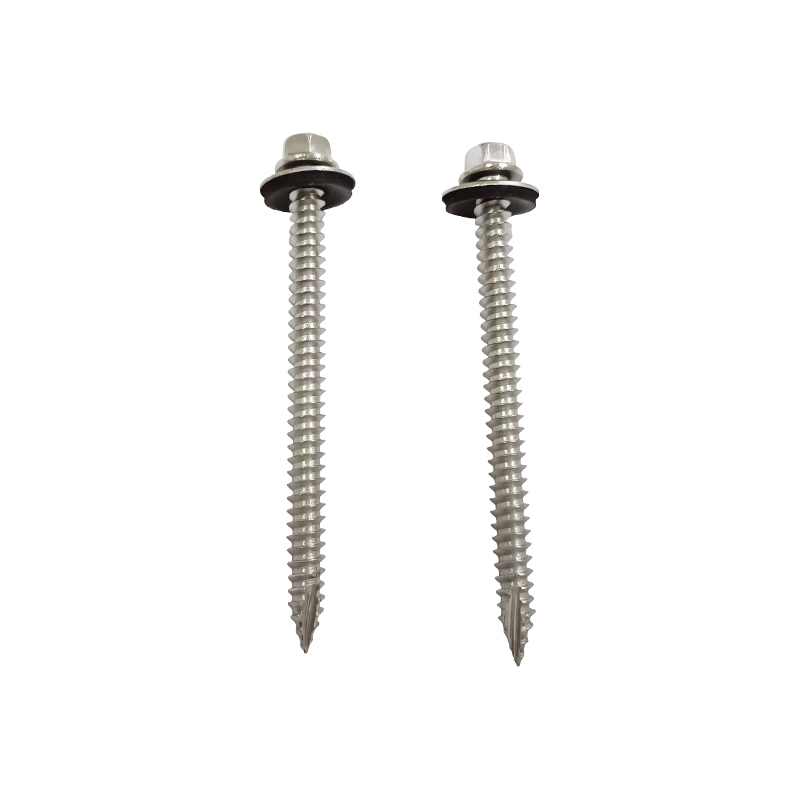 Šestihranná hlava s podložkou Typ 17 Samořezný šroub s EPDM podložkou U venkovních kovových střešních krytin a opláštění tento šroub SUS410 používá podpěrný závit a těsnící podložku pro zlepšení záběru a odolnost proti pronikání vlhkosti. Zobrazit produkt →
| Režim selhání | Pravděpodobná materiální příčina | Praktická oprava |
|---|---|---|
| Nit odtržená v substrátu | Pilotní otvor too large, or case depth too shallow | Zmenšete průměr otvoru, ověřte tvrdost povrchu |
| Bodové zlomeniny během jízdy | Nadměrná hloubka pouzdra nebo nedostatečné temperování | Znovu zkontrolujte nauhličovací cyklus a teplotu temperování |
| Bod se přehne a šroub se otočí | Povrchová tvrdost je pro substrát příliš nízká | Zvětšete hloubku pouzdra nebo vyberte tvrdší stupeň |
| Oděr a zadření v nerezu | Austenitická třída v kombinaci s vysokým třením | Přejděte na SUS410 nebo použijte vhodné mazivo |
| Kolem hlavy se objevuje rez | Uhlíková ocel s nedostatečným pokovením | Upgrade na nerezovou třídu pro životní prostředí |
Ne. Ostrý ocasní šroub může začít v obyčejném otvoru, ale plochý ocasní šroub potřebuje připravený otvor správného průměru. Šroubování plochého šroubu bez vodícího otvoru obvykle deformuje obrobek místo vytvoření závitu.
V kovu a pevných plastech ano. Otvor je normálně vyražen nebo vyvrtán mírně pod jmenovitou velikost závitu, takže šroub má materiál, proti kterému je možné tvarovat, a lisované otvory pro jádro plní stejnou funkci v plastových dílech.
Ani jeden stupeň není univerzálně lepší. Povrchově kalený C1022A dosahuje vysoké povrchové tvrdosti při nízkých nákladech. SUS410 nabízí srovnatelnou tvrdost s lepší odolností proti korozi, což je důležité ve vlhkém nebo mírně korozivním provozu.
Austenitické třídy jako SUS304 a SUS316 nelze kalit tepelným zpracováním, takže jejich závity jsou měkčí než cementovaná uhlíková ocel. Vyšší tření také podporuje zadření, což zvyšuje riziko stržení závitu nebo ustřiženého šroubu.
Volba mezi plochým ocasem a ostrým samořezným šroubem ocasu závisí na tom, jak by měl být spoj vytvořen. Ostrý konec optimalizuje rychlost instalace a schopnost samostartování za předpokladu, že substrát může přijmout posunutý materiál a hrot má za sebou správnou hloubku pouzdra. Plochá patka optimalizuje kvalitu záběru, předvídatelnost točivého momentu a opětovnou použitelnost za předpokladu, že je otvor správně připraven. V obou případech rozhoduje o tom, zda konstrukční záměr přežije výrobu, jakost a tepelné zpracování za hrotem.
Pro širší přehled o tom, jak jsou tyto spojovací prvky klasifikovány a používány, je uveden tento přehled typy a výběr samořezných šroubů je užitečným doprovodným čtením.
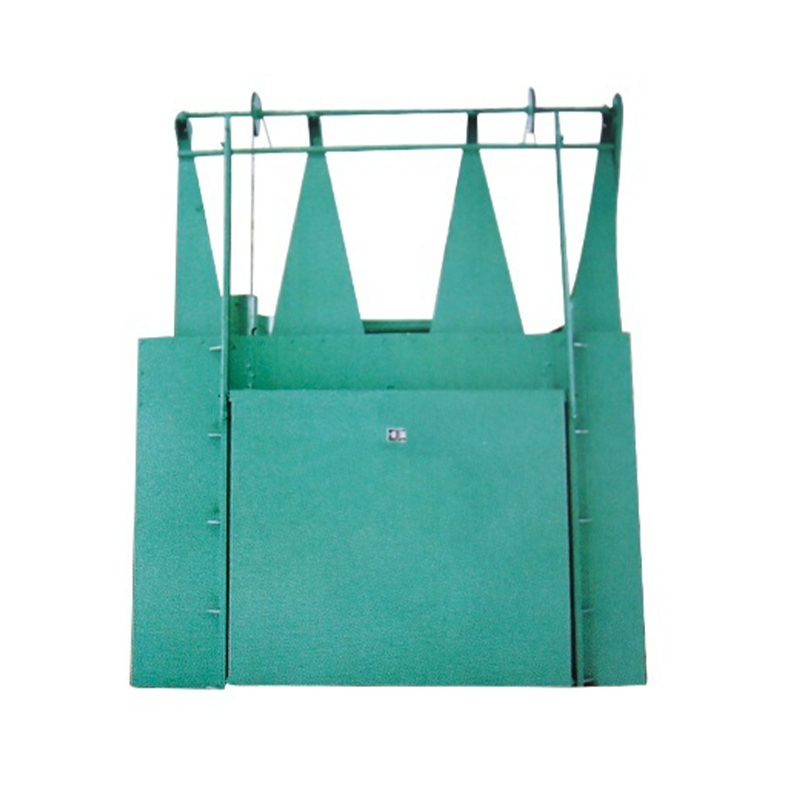
Anitorová pec zKL Série hliníkových slitin je pokročilé vybavení určené pro t...
Viz podrobnosti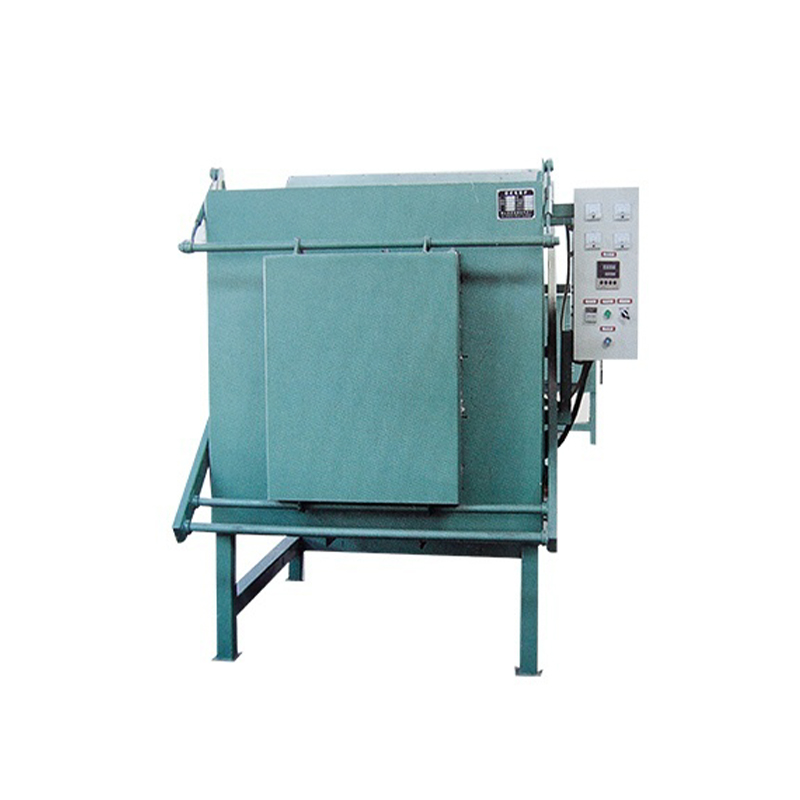
Odolná pec typu ZKL série 1100 ℃ je vysoce výkonná průmyslová vysokoteplotní ...
Viz podrobnosti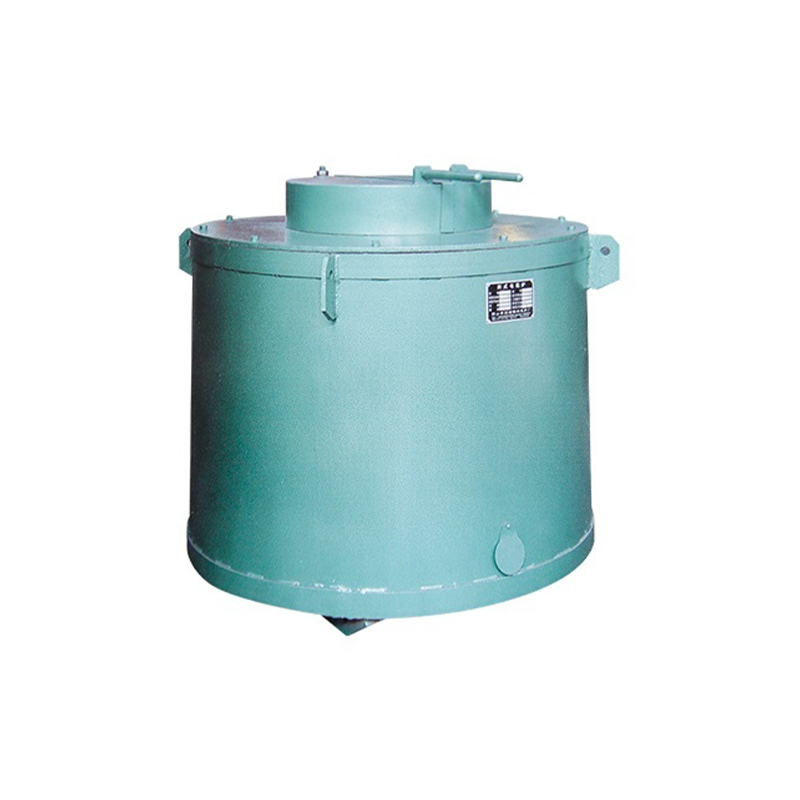
ZKL Series 850 ℃ Pre-vakuum hliníkové svařování vlákniny je vysoce účinná zař...
Viz podrobnosti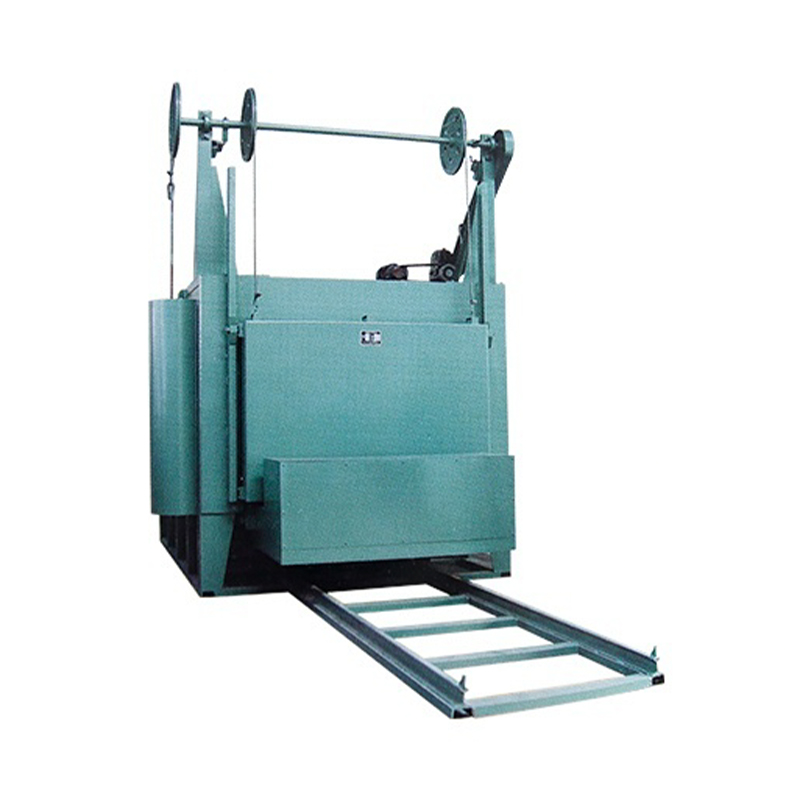
Odolnost proti vozíku RT2 lze použít pro procesy tepelného zpracování, jako j...
Viz podrobnosti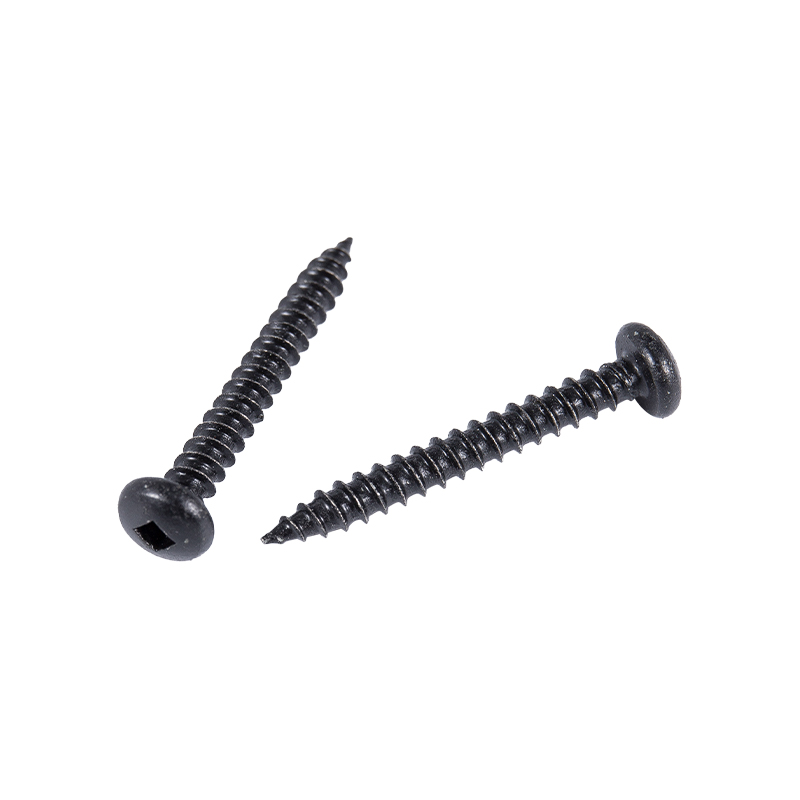
Šrouby s ostrým bodem Pan Head Sharp Point jsou typem spojovacího prvku široc...
Viz podrobnosti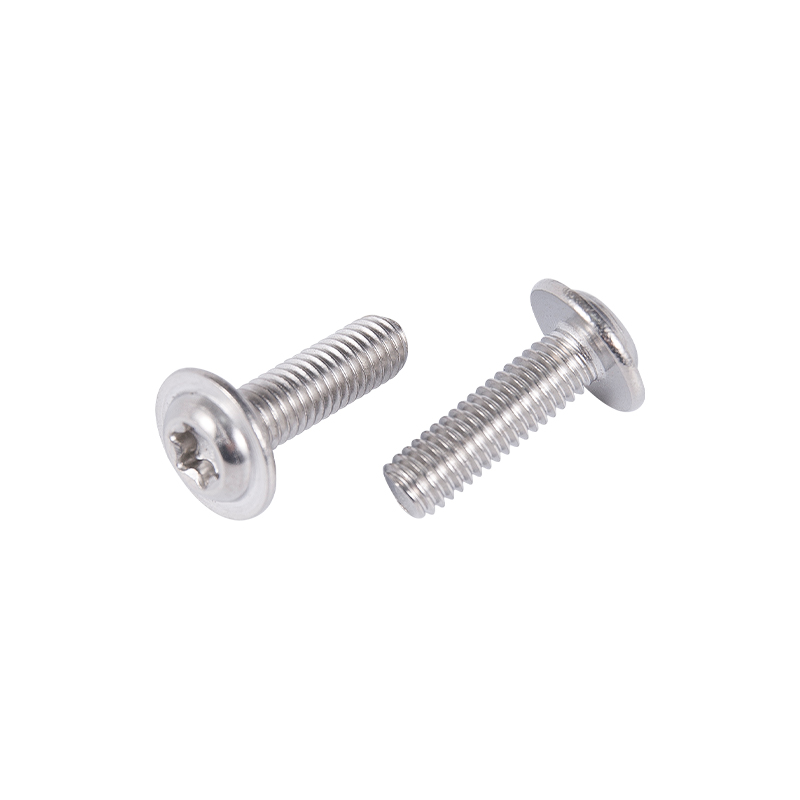
Šrouby stroje Pan Head jsou dobře navrženy a mají vynikající výkon, vhodné pr...
Viz podrobnosti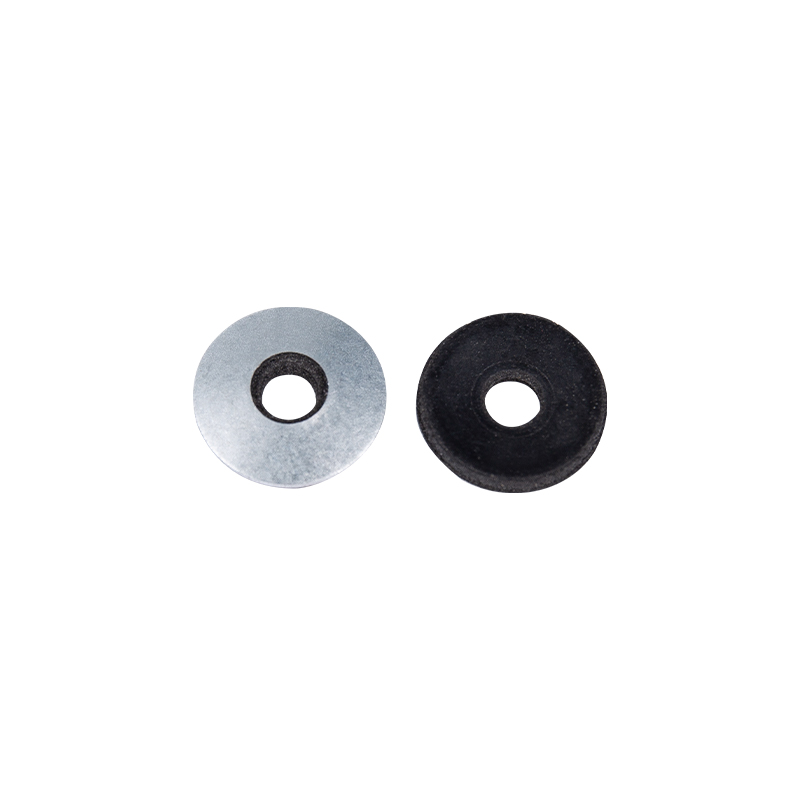
Monomerové těsnění a spojené těsnění jsou dva typy těsnicích materiálů široce...
Viz podrobnosti+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
Č. 2155, Shuanglong Road, Nanhu District, Jia Xing City, provincie Zhejiang
Copyright © Jiaxing Zhongke Metal Technology Co., Ltd. Všechna práva vyhrazena.Vlastní výrobce vysokopevnostních nerezových spojovacích prvků