


Obyčejné matice matic matic.
Cat:Ořechy
Obyčejné matice, přírubové ořechy a ořechy proti uvolňování jsou tři běžné up...
Viz podrobnosti


Zadírání závitů je jednou z nejnákladnějších a nejzáhadnějších chyb v průmyslovém spojování. Dokáže zajistit matici na strojním šroubu tak pevně, že se spojovací prvek ustřihne, než se spoj oddělí. Klíčem k tomu, jak se tomuto stavu vyhnout, není jediný magický povlak; je to kombinace správného uložení závitu a záměrného přizpůsobení tvrdosti mezi maticí a šroubem. Když jsou tyto dva faktory řízeny společně, lze zadření předejít ještě před jeho začátkem.
Zadírání závitu, nazývané také studené svařování nebo zadření, nastává, když dva kovové povrchy se závitem klouzají proti sobě pod vysokým tlakem. Lokalizované mikrosvary se tvoří na vysokých místech, poté se roztrhnou a zanechají hrubý a roztrhaný materiál. Každý cyklus vytváří nové exponované povrchy, které se znovu svařují, a proces se rychle zrychluje.
Austenitické nerezové oceli jako 304 a 316 jsou obzvláště náchylné k zadření, protože jejich oxidové filmy jsou tenké a jejich chování při mechanickém zpevňování vytváří tvrdé abrazivní částice opotřebení. Avšak hliník, titan a dokonce i uhlíková ocel s povlakem se mohou pod silným kontaktním tlakem zadřít.
Galling je pravděpodobnější, když:
Uložení závitu definuje velikost vůle nebo přesahu mezi protilehlými závity. U spojovacích prvků palcové řady třídy 1A/1B, 2A/2B a 3A/3B popisují zvyšující se těsnost. U metrických spojovacích prvků poskytují běžné páry tolerancí, jako je 6g/6H a 6e/6H, podobnou kontrolu nad záběrem.
Přizpůsobení je důležité, protože řídí rozložení zátěže mezi zapojenými závity. Správné uložení rozloží upínací zatížení na dlouhou šroubovici a sníží místní tlak. Příliš volný střih umožňuje soustředit se na několik prvních závitů. Příliš těsné uložení zvyšuje tření a může zachytit kontaminaci a oba stavy zvyšují riziko zadření.
| Fit třída | Popis | Typické použití |
|---|---|---|
| 1A / 1B | Volné uložení s vůlí | Rychlá montáž s pokovenými nebo lehce poškozenými závity |
| 2A / 2B | Normální střih | Obecné strojní sestavy šroubů a matic |
| 3A / 3B | Přiléhavý střih | Přesné spoje s řízeným kroutícím momentem a mazáním |
Během návrhu ověřte efektivní průměr rozteče spíše než se spoléhat pouze na hlavní průměr. Zde se skutečně objevuje vůle a rušení a kde je prevence zadření vyhrána nebo ztracena.
Přizpůsobení tvrdosti je často nepochopeno. Shoda neznamená, že matice a strojní šroub jsou identické. Identická tvrdost v identické austenitické nerezové oceli zvyšuje riziko zadření, protože oba povrchy se deformují, deformují a trhají stejným způsobem. Spolehlivějším přístupem je řízený rozdíl tvrdosti.
Jeden povrch může být záměrně tvrdší než druhý, takže relativnímu pohybu se přizpůsobuje leštění spíše než mikrosvařování. V sestavách z nerezové oceli může tvrdší vnější závit na strojním šroubu v kombinaci s žíhaným nebo měkčím vnitřním závitem v matici zabránit zadření. Diferenciál však musí být řízen; extrémní rozdíl se může místo hladkého záběru změnit v abrazivní řezání.
Správné přizpůsobení tvrdosti neznamená stejnou tvrdost. Jde o záměrný vztah, který zabraňuje svaření dvou závitových ploch.
Výběr správné matice je součástí tohoto rozhodnutí, protože stav materiálu matice, délka závitu a rozložení tvrdosti určují, jak je zatížení sdíleno se šroubem.
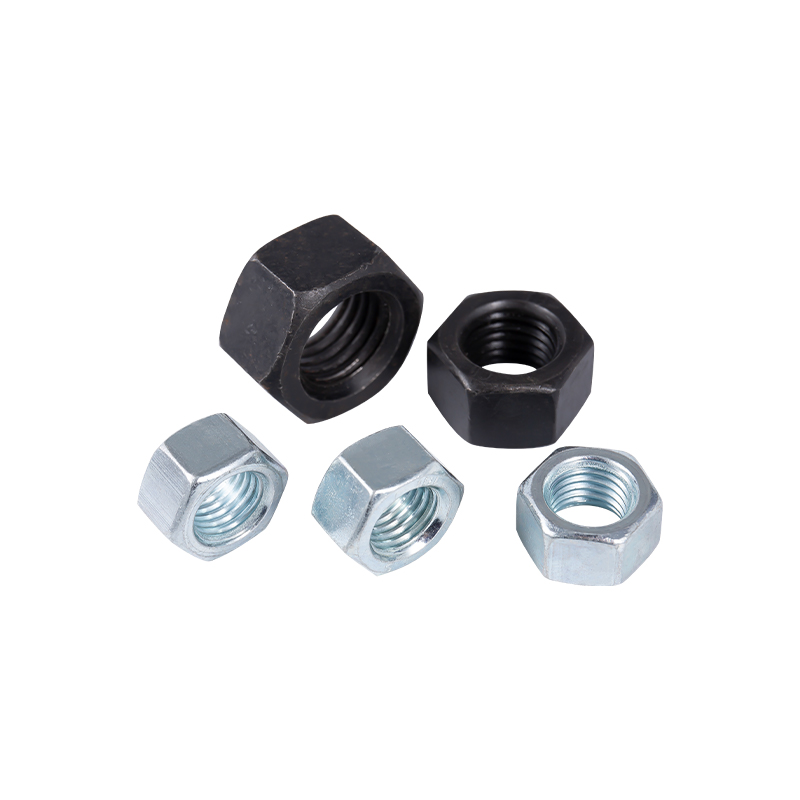 Příruba a pojistné matice pro upevnění odolné proti vibracím Tento výběr zahrnuje běžné, přírubové a samojistící matice. Konstrukce příruby přidává kontaktní plochu a stabilitu, zatímco verze s ochranou proti povolování pomáhají předcházet uvolňování závitu při vibracích nebo tepelných změnách. Zobrazit produkt →
Párování materiálů může také zastavit zadření. Když je strojní šroub vyroben z nerezové oceli, matice vyrobená z křemíkového bronzu nebo potažené uhlíkové oceli sníží adhezi. Ale v mnoha průmyslových produktech je výběr materiálů dán požadavky na korozi, takže povrchová úprava a nátěry se stávají praktickou obranou.
Rozhodující je drsnost a čistota povrchu. Hladké závity mají nižší tření, ale příliš hladké povrchy mohou podporovat přilnavost. Vyvarujte se kreslení sloučenin, písku, kovových částic a vlhkosti uvnitř závitových sestav. Tyto nečistoty vytvářejí lokální tlakové body a urychlují mikrosvařování.
| Materiál ořechů | Materiál šroubu | Gallingova tendence | Praktický přístup |
|---|---|---|---|
| Nerezová ocel | Nerezová ocel | Vysoká | Používejte mazivo a řízený rozdíl tvrdosti |
| Uhlíková ocel | Nerezová ocel | Mírný | Zinkování nebo niklování snižuje přilnavost |
| Silikonový bronz | Nerezová ocel | Nízká | Dobré pro demontáž a námořní servis |
Tepelné zpracování je nejpřímější způsob kontroly tvrdosti jak matic, tak strojních šroubů. Spojovací prvky z uhlíkové oceli s vysokou pevností jsou kalené a temperované, aby splňovaly specifikovaný rozsah tvrdosti. Strojní šrouby z nerezové oceli mohou být opracovány za studena nebo žíhány v roztoku, aby se vytvořil poměr tvrdosti potřebný pro výkon proti oděru.
Protože přizpůsobení tvrdosti vyžaduje přesnost, proces tepelného zpracování musí být konzistentní napříč výrobními sériemi. Moderní pece s řízenou atmosférou a rovnoměrností teploty umožňují výrobcům zasáhnout do úzkých okének tvrdosti spíše než jednoduše zahřívat spojovací prvky, dokud nevypadají dostatečně tvrdé. Chcete-li pochopit, jak tato procesní rozhodnutí ovlivňují hotové kovové součásti, podívejte se na tuto příručku optimalizace průmyslového tepelného zpracování .
Vnitřní šestihranné strojní šrouby s válcovou hlavou se často volí v přesných sestavách, protože jejich geometrie pohonu umožňuje řízenou aplikaci krouticího momentu a lepší chování usazení.
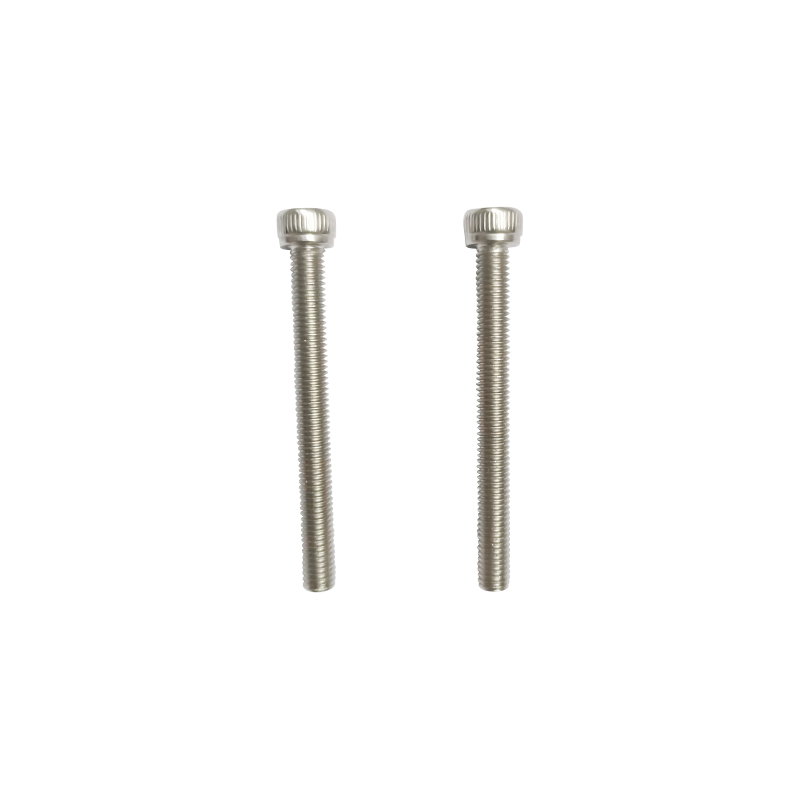 M4-0,7×8 SUS304 Šroub s válcovou hlavou Tento přesný šroub z nerezové oceli s vnitřním šestihranným pohonem umožňuje řízenou aplikaci krouticího momentu ve stísněných prostorách. Jeho lesklý povrch a celozávitový design se hodí pro přesné sestavy, kde záleží na chování sedla a odolnosti proti korozi. Zobrazit produkt →
I při správném lícování a tvrdosti rozhoduje o tom, zda skutečně dojde k zadření, způsob montáže. Nejčastější příčinou náhlého zadření není konstrukční chyba; je to montážní proces, který příliš rychle vytváří příliš velké tření.
Rychlost montáže je známá spoušť. Rychlá rotace vytváří více lokálního tepla a způsobuje silnější adhezi. Zpomalení poskytuje kontaktním bodům méně energie pro svařování a dává mazivu čas zůstat v zóně závitu.
Začněte se standardem závitu a třídou lícování. Potvrďte efektivní průměr pomocí vhodných závitových měrek. Dále definujte požadavky na materiál a tvrdost. Nakonec přidejte povrchovou úpravu nebo mazivo, které odpovídá provoznímu prostředí.
Pokud je spoj z nerezové oceli a je nutné jej později rozebrat, použijte prostředek proti zadření na bázi niklu a vyhněte se sloučeninám na bázi mědi, které mohou způsobit galvanickou korozi nerezové oceli. U vibračních zařízení zvažte přírubové matice nebo pojistné matice, protože mění dráhu zatížení a snižují mikropohyb, který se mění v tření. A širší pokyny pro výběr spojovacího materiálu vám může pomoci vyvážit tyto možnosti s cenou a dostupností.
Ne. Správné uložení závitu snižuje místní kontaktní tlak a zlepšuje rozložení zatížení, ale neeliminuje potřebu kontroly tvrdosti, přípravy povrchu a mazání. Prevence zadření vyžaduje kombinaci kontroly návrhu a montáže.
Ve většině provedení proti zadření se používá řízený diferenciál tvrdosti. Běžný je tvrdší vnější závit s měkčím vnitřním závitem, ale při pečlivém výběru materiálů, povrchových nátěrů a maziv může fungovat i obráceně. Klíčem je vyhnout se identickým měkkým povrchům ze stejné rodiny slitin.
Ne. Odírání se vyskytuje také u hliníku, titanu a dalších tvárných kovů. Nerezová ocel je nejběžnějším průmyslovým příkladem kvůli jejímu širokému použití, deformačnímu chování a tenkému oxidovému filmu.
Pro sestavy z nerezové oceli se často doporučuje ochrana proti zadření na bázi niklu. Je třeba se vyhnout sloučeninám na bázi mědi, protože měď může podporovat galvanickou korozi v závitových spojích z nerezové oceli.
Prevence zadření závitů začíná u designu, nikoli u údržby. Pečlivě vybrané uchycení závitu rozkládá zatížení, řízený poměr tvrdosti zabraňuje svařování za studena a disciplinovaná montáž udržuje dva povrchy oddělené dostatečně dlouho, aby usadily spojovací prvek. Když tyto principy fungují společně, matice a strojní šroub dělají to, k čemu byly navrženy: upnou spoj, aniž by se staly jedním kusem.
Výrobci se zkušenostmi v oblasti tepelného zpracování a výroby spojovacího materiálu, jako je Jiaxing Zhongke Metal Technology Co., Ltd., mají silnou pozici, aby podpořili tato rozhodnutí řízením procesu, který zasahuje celou cestu od pece až po hotové závity.

Obyčejné matice, přírubové ořechy a ořechy proti uvolňování jsou tři běžné up...
Viz podrobnosti
Ploché podložky a jarní podložky jsou příslušenství pro spojovací prostředky ...
Viz podrobnosti
Anitorová pec zKL Série hliníkových slitin je pokročilé vybavení určené pro t...
Viz podrobnosti
Odolná pec typu ZKL série 1100 ℃ je vysoce výkonná průmyslová vysokoteplotní ...
Viz podrobnosti
Rotační odporová pec ZKL série 950 ℃ přijímá pokročilé koncepty designu, komb...
Viz podrobnosti
Nitridingová pec typu PIT série 650 ℃ je speciálně navržena pro povrchové tep...
Viz podrobnosti
Pece odolných pecí typu RX3 se široce používají v oblasti tepelného zpracován...
Viz podrobnosti
Šrouby stroje Pan Head jsou dobře navrženy a mají vynikající výkon, vhodné pr...
Viz podrobnosti+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
Č. 2155, Shuanglong Road, Nanhu District, Jia Xing City, provincie Zhejiang
Copyright © Jiaxing Zhongke Metal Technology Co., Ltd. Všechna práva vyhrazena.Vlastní výrobce vysokopevnostních nerezových spojovacích prvků

