


Žíhací pece zKL řady hliníkových slitin
Cat:Průmyslová pec
Anitorová pec zKL Série hliníkových slitin je pokročilé vybavení určené pro t...
Viz podrobnosti


Samovrtné a samořezné šrouby jsou dva nejpoužívanější spojovací prvky v kovových konstrukcích, instalaci HVAC, opláštění a montáži lehkých konstrukcí. Oba typy mají své vlastní protilehlé závity, což je odlišuje od běžných strojních šroubů a svorníků. Zmatek obvykle začíná, když se inženýři a dodavatelé snaží rozhodnout, který z nich ušetří více času na instalaci. Krátká odpověď je, že samořezný šroub odstraňuje potřebu matice, ale stále vyžaduje vodicí otvor v kovu, zatímco samořezný šroub kombinuje vrtání a závitování v jediném průchodu. Tato příručka rozebírá rozdíly v designu hrotu, geometrii závitu a aplikaci v reálném světě, takže můžete s jistotou určit správný spojovací prvek.
Samořezné šrouby, také nazývané závitořezné šrouby nebo šrouby do plechu, jsou určeny k řezání nebo vytváření vnitřních závitů ve stávajícím vodicím otvoru. Nemají vrtací hrot, takže nemohou samy vytvořit díru v pevném materiálu. Místo toho ostrý, zkosený hrot a speciálně tvarované závity postupně zabírají se stěnou vodícího otvoru, když je šroub zašroubován, čímž se vytváří lícující závit, který drží spoj pohromadě.
Na základě toho, jak interagují se základním materiálem, spadají samořezné šrouby do tří kategorií:
Protože je vyžadován vodicí otvor, instalace trvá dva kroky, ale umístění a konečné zatížení svorky jsou vysoce předvídatelné. Díky tomu jsou samořezné šrouby solidní volbou pro elektrické skříně, automobilové obložení, nábytek a odnímatelné přístupové panely. Další podrobnosti o typech závitů a výběru bodů naleznete v našem průvodci výběr správného samořezného šroubu .
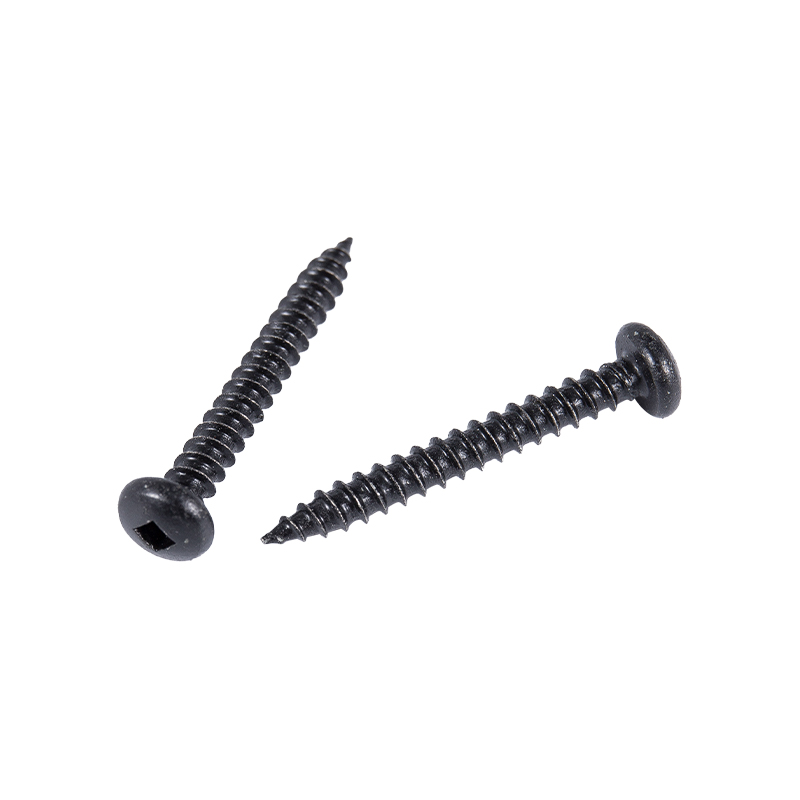 Samořezné šrouby Pan Head Sharp Point pro univerzální upevnění Tento šroub kombinuje křížovou drážkovanou hlavu s ostrým kuželovým hrotem, což umožňuje rychlé vytváření závitu bez předvrtání. Je k dispozici v různých materiálech a povrchových úpravách a hodí se pro stavební, nábytkářské, elektronické a automobilové aplikace. Zobrazit produkt →
Samovrtné šrouby mají na špičce hrot ve tvaru vrtáku. Tento integrovaný vrtací hrot umožňuje šroubu vyvrtat vlastní vodicí otvor a vyřezat vlastní protilehlé závity v jediné operaci bez samostatného předvrtání. Když hrot vrtáku pronikne do materiálu, závity okamžitě zapadnou do čerstvě vyříznutého otvoru a šroub pevně přitáhnou na místo.
Body vrtání jsou označeny číslem, běžně #2, #3, #4 a #5. Delší hroty mohou pronikat silnějšími stohy, takže celková tloušťka materiálu určuje správnou velikost hrotu. Samovrtné šrouby jsou výchozí volbou pro kovové terasy, ocelové vaznice, střešní pláště a konstrukční ocelové sestavy, kde kombinace schopnosti vrtání a rychlosti závitování na místě představuje hlavní zvýšení produktivity. Volitelné hlavy, jako je šestihranná, šestihranná příruba, pánev a zápustná hlava, umožňují stejné rodině šroubů zvládnout jak konstrukční, tak i dokončovací práce. Chcete-li pochopit, jak délka bodu vrtání ovlivňuje výkon, přečtěte si náš článek o co jsou samořezné šrouby a jak fungují .
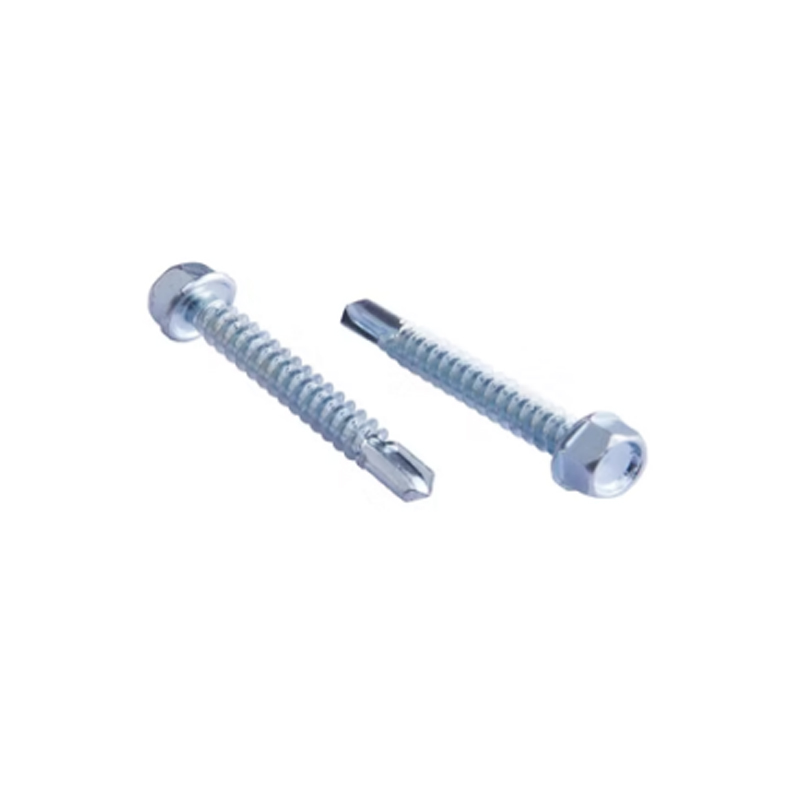 Šestihranné samovrtné šrouby s integrovaným vrtacím hrotem Tyto šrouby s šestihrannou přírubou vrtají a závitují v jedné operaci, eliminují vodicí otvory pro rychlejší upevnění ocel na ocel. Jsou vyrobeny z nerezové oceli s odolností proti korozi a jsou ideální pro střešní krytiny, fotovoltaické držáky a konstrukční sestavy. Zobrazit produkt →
| Atribut | Samořezný šroub | Samovrtný šroub |
|---|---|---|
| Primární funkce | Formuje nebo řeže protilehlé závity | Vyvrtává vodicí otvor a tvoří závity |
| Je vyžadován pilotní otvor | Ano, v kovu | Ne |
| Design hrotu | Kuželový hrot s řeznými nebo tvarovacími hranami | Bod ve stylu vrtáku |
| Typické substráty | Plast, hliník, tenký ocelový plech | Ocel, silný plech, konstrukční profily |
| Kroky instalace | Předvrtejte, pak zajeďte | Jeden krok |
| Snadná demontáž | Snazší vyjmutí a opětovné najetí | Možné, ale odstranění je po úplném usazení těžší |
Rozdíl je nejdůležitější v efektivitě pracovního postupu. Při velkoobjemovém spojování ocel-ocel může eliminace kroku pilotního otvoru ušetřit několik sekund na šroub, což se promítá do významných úspor práce u velkého projektu střechy nebo rámování.
Geometrie závitu určuje, jak dobře funguje šroub v daném základním materiálu. Dva šrouby se stejným průměrem a délkou se mohou chovat velmi odlišně, pokud jejich profil závitu není přizpůsoben podkladu.
Závitotvorné body jsou tupé a vytlačují materiál z cesty, aby vytvořily těsný, za studena zpracovaný závit, který je ideální pro tvárné materiály a spoje, které vyžadují dobrou odolnost proti vibracím. Závitořezné body jsou ostřejší a odstraňují malé množství materiálu, čímž se vyhnete vysokému napětí, které může popraskat křehké plasty nebo cementované kovy. Pokud například připevňujete pevný profil z PVC, závitořezný šroub s úzkou drážkou bude obvykle sedět čistěji než závitotvorný typ.
Šrouby s hrubým závitem jsou vhodnější pro měkké podklady, jako je dřevo, dřevotříska a plast, kde by se jemné závity při zatížení vytahovaly. Šrouby s jemným závitem poskytují vyšší odolnost proti vytažení v plechu a jsou standardem pro samořezné šrouby používané v ocelovém opláštění. Úhel závitu a tvar hřbetu také řídí montážní krouticí moment, a proto je třeba konstrukci pohonu hlavy a profil závitu posuzovat společně.
Samořezný šroub pracuje na řezání oceli, takže hrot vrtáku musí být výrazně tvrdší než obrobek. Správné tepelné zpracování dodává hrotu a závitům tvrdost, aby pronikly konstrukční ocelí bez otupení, zatímco jádro šroubu si zachovává dostatečnou houževnatost, aby zvládlo smykové a ohybové zatížení bez prasknutí. Této rovnováhy se dosahuje cementováním následovaným řízeným popouštěním. Výrobce s vlastní schopností tepelného zpracování může u každé šarže udržovat těsnější konzistenci tvrdosti, což přímo ovlivňuje výkon vrtáků a poruchovost na poli.
Správná volba závisí na podkladu, přístupnosti spáry a rychlosti pokládky.
Častou chybou je zašroubování samořezného šroubu do kovu bez vodícího otvoru. Šroub se může zadřít dříve, než závity zcela zapadnou, čímž dojde ke ztrátě upevňovacího prvku a poškození součásti. Samořezné šrouby se tomuto selhání zcela vyhýbají, protože hrot vrtáku vytvoří díru bezprostředně před řezáním závitu.
Pomocí tohoto praktického kontrolního seznamu zúžit možnosti:
Nerezové spojovací prvky jsou široce určeny pro korozivní prostředí, protože odolávají korozi na povrchu a u kořene závitu. Když potřebujete kombinaci podložky a šroubu, předem smontovaná jednotka s jednou nebo spojenou podložkou zjednoduší instalaci a sníží počet dílů na místě.
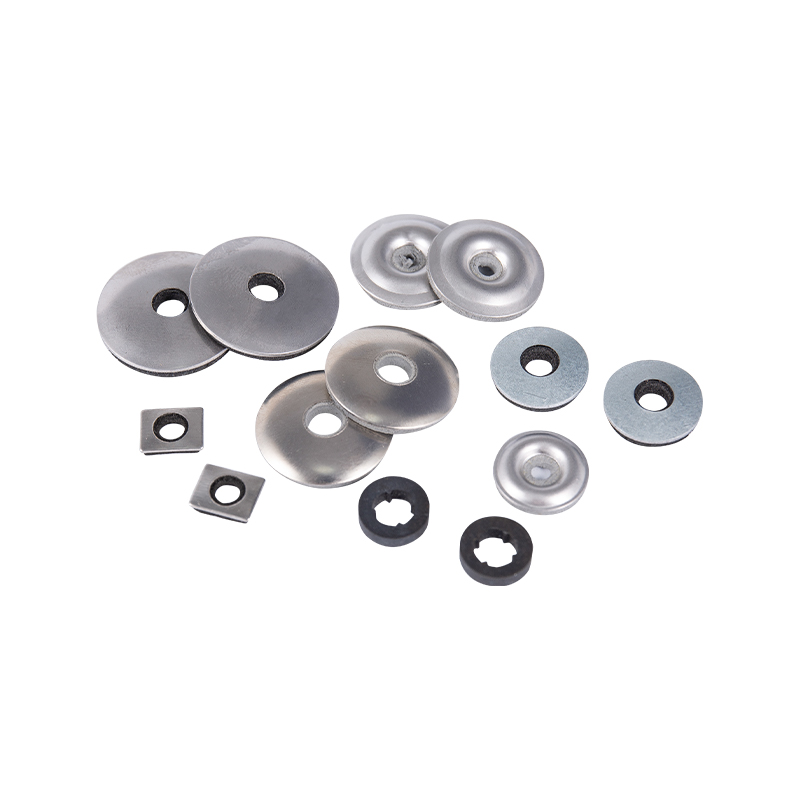 Sestavy jednoduchých a spojených podložek pro vodotěsné těsnění Předmontované kovové a pryžové podložky poskytují vodotěsné těsnění kolem spojovacích prvků a zabraňují pronikání vlhkosti v kritických aplikacích. Tyto jednotky, dostupné v různých velikostech a materiálech, zjednodušují instalaci a snižují počet dílů na místě. Zobrazit produkt →
Pouze ve velmi tenkém, měkkém plechu a i tak je výsledek nespolehlivý. Samořezný šroub je určen k řezání závitů, nikoli k vrtání díry. Pro konzistentní kvalitu kovových spojů vždy před zašroubováním samořezného šroubu vytvořte vodicí otvor.
Budou vrtat a zarážet do dřeva, ale vyhrazený vrut do dřeva nebo vrut do dřevotřísky s ostrým hrotem a hrubým závitem bude obecně držet lépe a stojí méně. Samořezné šrouby jsou optimalizovány pro spoje kov na kov, nikoli pro měkké vláknité materiály.
Závitotvorné šrouby přemístí materiál a vytvoří těsný závit, který vyhovuje tvárným podkladům, jako je hliník a plast. Závitořezné šrouby odebírají materiál s malými řeznými hranami, což vyhovuje tvrdším materiálům a snižuje riziko praskání křehkých součástí.
Přiřaďte číslo bodu kombinované tloušťce upevňovaných materiálů. Bod #2 funguje pro tenké plechy do tloušťky zhruba 2 mm, zatímco hroty #4 a #5 vyhovují silnějším konstrukčním svazkům. Pokud je bod vrtání příliš krátký, šroub se zastaví dříve, než se závity zaseknou; pokud je příliš dlouhý, bod se může během instalace posunout.
Obě rodiny spojovacích prvků mají jasné místo v kovovýrobě a obecné montáži. Rozhodnutí se týká tvrdosti substrátu, přítomnosti vodícího otvoru a rychlosti instalace. Spolupráce s výrobcem, který řídí celý proces, od ražení za studena a válcování závitů přes tepelné zpracování a povrchovou úpravu, usnadňuje dosažení konzistentního výkonu na místě. Pokud je prioritou odolnost proti korozi, možnosti nerezové oceli v SUS304 nebo SUS316 si zaslouží vážné zvážení; pouze potvrďte, že specifikace tepelného zpracování odpovídá tvrdosti materiálů, které chcete spojit.

Anitorová pec zKL Série hliníkových slitin je pokročilé vybavení určené pro t...
Viz podrobnosti
Rotační odporová pec ZKL série 950 ℃ přijímá pokročilé koncepty designu, komb...
Viz podrobnosti
Tvrdící pec typu ZKL série 650 ℃ je vhodná pro procesy tepelného zpracování, ...
Viz podrobnosti
Odolnost proti vozíku RT2 lze použít pro procesy tepelného zpracování, jako j...
Viz podrobnosti
Šrouby s ostrým bodem Pan Head Sharp Point jsou typem spojovacího prvku široc...
Viz podrobnosti
CONTRESUNK, Zvednuté-Countersunk, Trumpet, Pan Head, Round Head podložka a ov...
Viz podrobnosti
CONTRESUNK, DOUSTOUNT CONTERSUNK, Semi-Countersunk, Trumpet a Pan Head Chipbo...
Viz podrobnosti
Konstrukční rys šroubu s plochou ocasu je, že ocas má škrábanou hranu, která ...
Viz podrobnosti+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
Č. 2155, Shuanglong Road, Nanhu District, Jia Xing City, provincie Zhejiang
Copyright © Jiaxing Zhongke Metal Technology Co., Ltd. Všechna práva vyhrazena.Vlastní výrobce vysokopevnostních nerezových spojovacích prvků

